Jedes neue Werkstück in einer Roboterzelle braucht neue Backen. Gefräst heißt das: Zeichnung, Angebot, Fertigung, Wochen. Gedruckt heißt es: STEP-Datei, Konstruktion, Druck über Nacht.
Was eine gedruckte Konturbacke besser kann
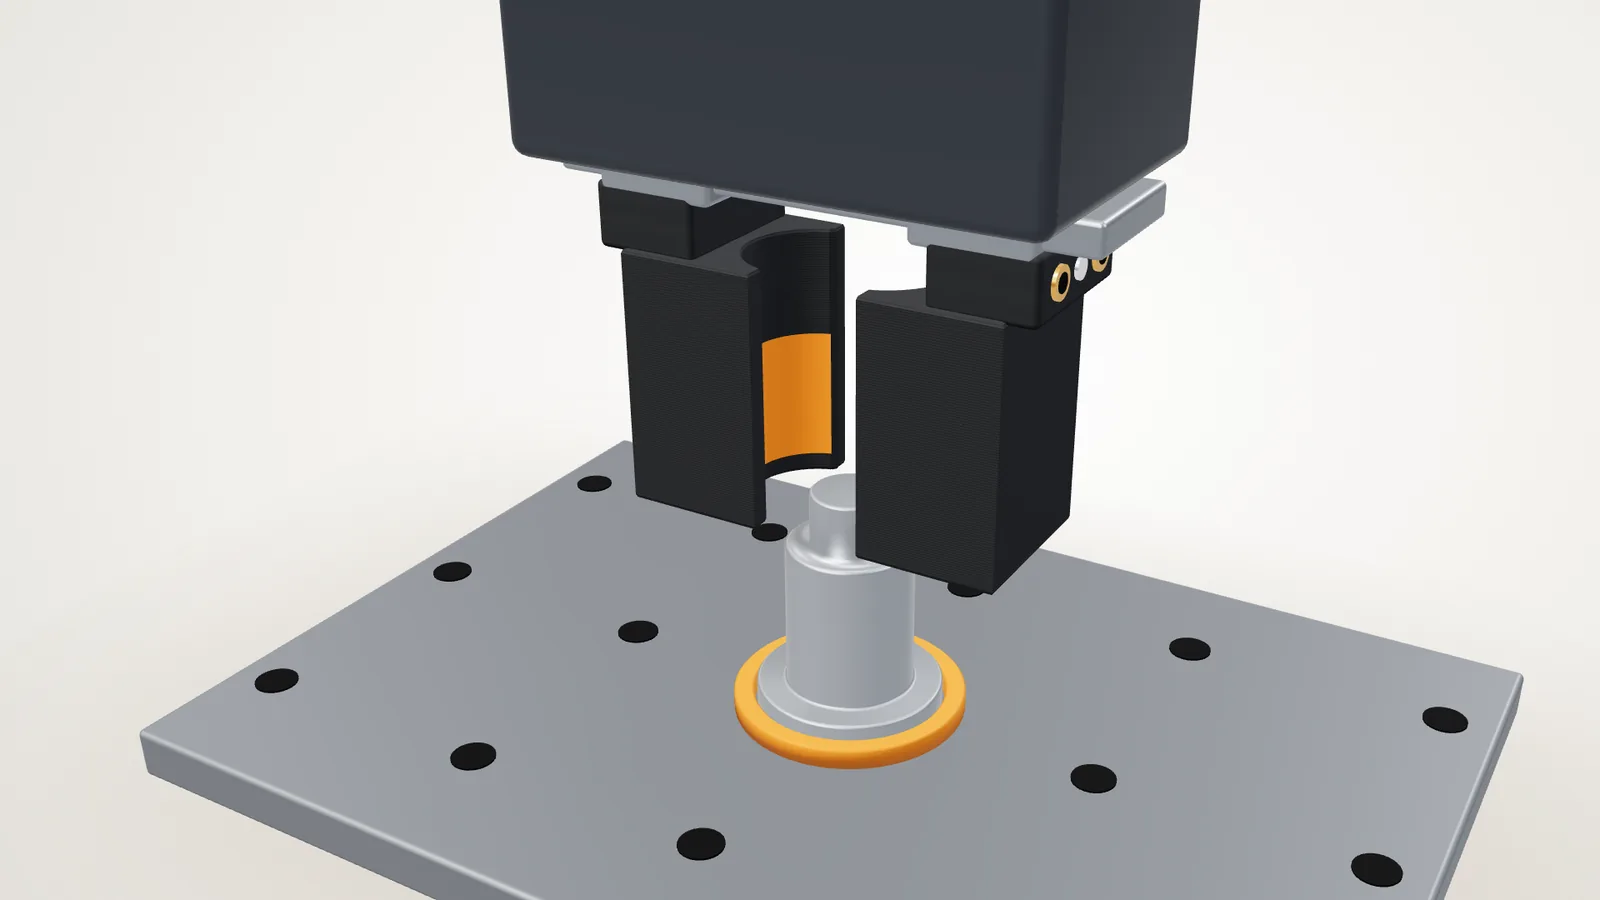
- Formschluss statt Reibung – die Kontur des Werkstücks trägt, das Teil kippt nicht.
- Zentriert sich selbst über eine Einführfase, jede Position ist gleich.
- Leicht – PAHT-CF wiegt weniger als die Hälfte von Aluminium; das entlastet Greifer und Roboter.
- Schont Oberflächen durch große Anlage, auf Wunsch mit TPU-Polster.
- Nachbestellbar – Zeichnung und Druckdatei bleiben am Artikel, das Wiederholpaar ist in Tagen da.
Werkstoff nach Temperatur am Greifpunkt
| Werkstoff | Einsatz bis etwa | Wofür |
|---|---|---|
| PAHT-CF | 55 °C | tragende Backen, Standardwahl; steif, zieht wenig Wasser |
| PET-CF | 61 °C | maßstabile Nester und Aufnahmen, auch feucht |
| PC | 85 °C | Wärme in Werkzeugnähe, warme Spritzgussteile |
| TPU | – | Greifpolster als eigenes Teil |
Grenzen aus den Herstellerdatenblättern, mit Abstand zur Erweichung.
Drei Konstruktionsregeln, die über die Standzeit entscheiden
- Gewinde aus Messing: warm gesetzte Einsätze statt gedruckter Gewinde – sie halten viele Wechsel.
- Lage aus Stahl: Stiftbohrungen mit Untermaß drucken und aufreiben; die Passung kommt aus Metall.
- Schichten in Kraftrichtung: Druckrichtung nach der Belastung wählen. Quer zu den Schichten trägt ein FDM-Teil etwa die Hälfte.
Wo gefräste Backen besser bleiben
Über 85 °C am Greifpunkt, bei sehr hohen Greifkräften auf kleiner Fläche und wo Späne oder scharfe Kanten die Oberfläche angreifen, ist Metall die richtige Wahl. Eine Standzeit in Zyklen nennen wir erst, wenn wir sie an Ihrem Teil gemessen haben.
Was ein Paar kostet
Beim ersten Paar ist die Konstruktion der größte Posten – je nach Stufe ab 95 € (Aufbereiten) bis ab 570 € (Neu konstruieren). Das Wiederholpaar kostet nur Druck, Prüfung und Versand. Den Druckpreis zeigt der 3D-Rechner sofort, wenn die STEP-Datei vorliegt.