Gedruckte Greiferbacken versagen selten am Werkstoff. Meist liegt es an der Konstruktion: Schichten quer zur Last, ein gedrucktes Gewinde, eine Kontur, die beim Öffnen hängen bleibt. Diese sieben Regeln wenden wir bei jeder Backe an.
1. Kraftfluss in der Schichtebene
Ein FDM-Teil ist in der Druckebene am festesten. Quer zu den Schichten hält es nur die Haftung zwischen zwei Lagen. Bei PA6-CF sind das laut Bambu-Datenblatt 102 MPa in der Ebene und 48 MPa quer dazu, also etwa die Hälfte. Eine Backe wird deshalb so gedruckt, dass das Biegemoment aus der Greifkraft in der Schichtebene liegt.
2. Gewinde als Einsatz, Stifte aufgerieben
Gewinde gehören als Einsatz aus Messing in die Backe, warm eingesetzt. Passstiftbohrungen drucken wir mit Untermaß und reiben sie auf, oder wir pressen eine Buchse ein. Einpress-Spreizeinsätze halten in gedruckten Teilen schlecht (Stratasys Design Guide §2.4.4).
3. Herstellergrenzen einhalten
Jeder Greifer hat Grenzen für Fingerlänge, Fingermasse und das Moment an der Backe. In diese Momentgrenzen gehen Hebelarm, Masse und Beschleunigung ein. Festo nennt sie beim DHPS im Datenblatt, OnRobot beim 2FG7 und 2FG14. Eine längere Backe nimmt dem Greifer Kraft: Bei vielen Cobot-Greifern sinkt die nutzbare Greifkraft mit dem Abstand des Greifpunkts. Die Grenzen je Serie stehen zum Beispiel auf den Seiten SCHUNK PGN-plus, OnRobot RG2 / RG6 und Robotiq 2F-85.
4. Kanten rund, Flächen groß, bei Cobots ein Polster
Wo Menschen neben dem Roboter arbeiten, zählt jede Kante. Die DGUV nennt für Hand und Finger 140 N und 190 bis 300 N/cm² quasistatisch (DGUV FBHM-080). Große Flächen und runde Kanten senken den Druck, ein TPU-Polster als eigenes Teil schont zusätzlich das Werkstück.
5. Greiffläche unter der Gleichgewichtslinie
Liegt die Greiffläche über dem Schwerpunkt des Teils, drückt die Backe das Teil beim Schließen heraus. Robotiq beschreibt das für eigene Fingerspitzen (Robotiq, Custom fingertips). Dazu gehört: Dauerklemmung und Temperatur bleiben unter der Einsatzgrenze des Werkstoffs, sonst kriecht die Backe.
6. Kontur mit Freigang, nicht abgezogen
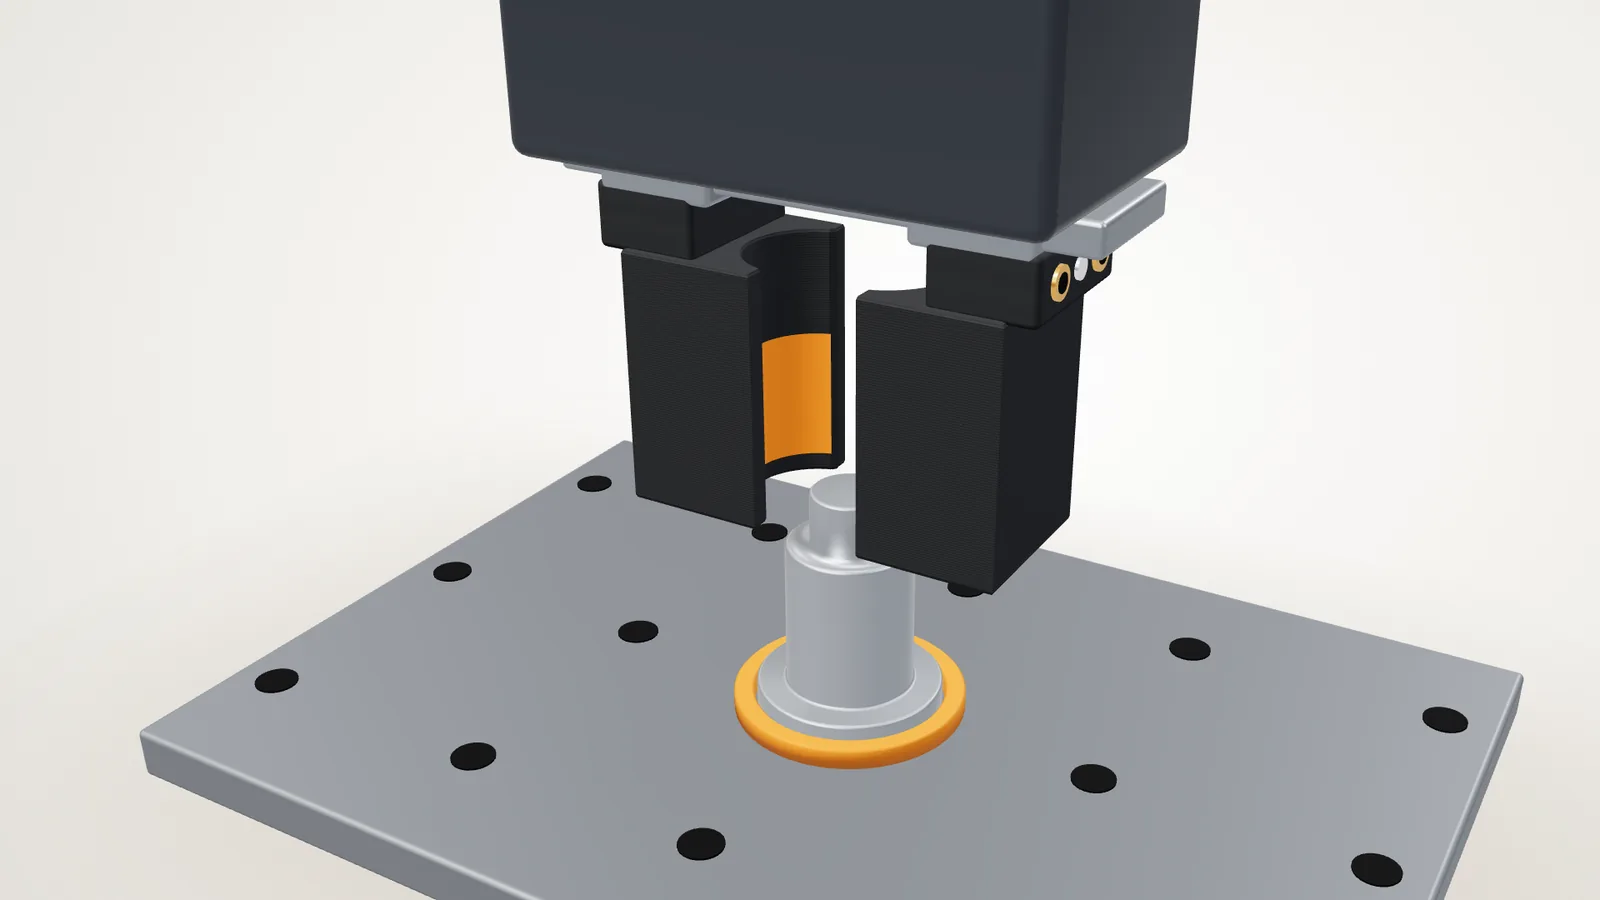
Die naheliegende Konturbacke ist das Werkstück, vom Block abgezogen. Sie greift, öffnet aber nicht immer: Hinterschnitte halten das Teil fest, sobald die Backe zurückfährt. Wir ziehen deshalb das ganze Volumen ab, das das Werkstück auf dem Öffnungsweg überstreicht, und geben eine Einführfase dazu. Am Hub des Greifers prüfen wir, ob dieser Weg reicht.
7. Aufmaß aus Werkstoff und Bahnbreite
Ein pauschales Aufmaß trifft selten. Bohrungen kommen im FDM-Druck kleiner heraus, weil die Bahn nach innen quillt; Außenmaße wachsen etwas. Wie viel, hängt von Linienbreite und Schrumpf des Werkstoffs ab.
Rechenbeispiel: Hält die Backe das Moment des Greifers?
| Größe | Wert | Herkunft |
|---|---|---|
| Moment an der Backe | 5 Nm = 5.000 Nmm | OnRobot 2FG7, volle Kraft 140 N am Hebel 36 mm |
| Fingerquerschnitt | 15 × 20 mm | Annahme |
| Widerstandsmoment | W = b · h² / 6 = 15 · 20² / 6 = 1.000 mm³ | Rechteckquerschnitt |
| Biegespannung | σ = M / W = 5 MPa | |
| Festigkeit quer zur Schicht | 47 MPa | Bambu-Datenblatt PAHT-CF, Z-Richtung |
| Sicherheit | ≈ 9 | 47 / 5 |
Das ist unkritisch, solange die Schichten nicht quer zum Moment liegen. Tun sie es doch, ist die Z-Festigkeit die Schwachstelle, und unter Dauerlast kommt das Kriechen dazu. Für gedrucktes PA-CF fanden wir dazu keine belastbaren Daten. Deshalb prüfen wir jede neue Vorlage mit einer Dauerklemmung über 24 Stunden.
Backen für Ihr Teil
Schicken Sie die STEP-Datei des Werkstücks und nennen Sie den Greifer. Ob Hub und Greifkraft reichen, sehen Sie vorab im Greifer-Check; eine erste Backe entwerfen Sie im Greifer-Konfigurator.